Napake pri brizganju so pogosto frustrirajoče. Ko del pride ven z ugrezninami, deformacijami, ožigi ali kratkimi udarci, je prva reakcija mnogih vodij proizvodnje prilagoditev parametrov stroja – temperature, tlaka, hitrosti vbrizgavanja ali časa hlajenja. Čeprav te prilagoditve včasih pomagajo, je glavni vzrok pogosto globlje: v sami plesni.
Kot izkušen tehnik kalupov sem bil priča neštetim primerom, ko so bili tedni zapravljeni za uravnavanje parametrov, samo da bi ugotovili, da je bila zasnova kalupa pravi krivec. Resnica je,dobro zasnovan kalup lahko proizvaja kakovostne dele tudi s širokim oknom obdelave; slabo zasnovan kalup nikoli ne bo zagotovil dosledne kakovosti, ne glede na to, kako natančno je stroj nastavljen.
Ta članek se osredotoča na vzroke pogostih napak pri brizganju, povezane s plesnijo. Razumevanje teh odnosov omogoča izdelovalcem kalupov in oblikovalcem za brizganje učinkovitejše sodelovanje – težave rešujejo pri izvoru, namesto da uporabljajo začasne popravke.
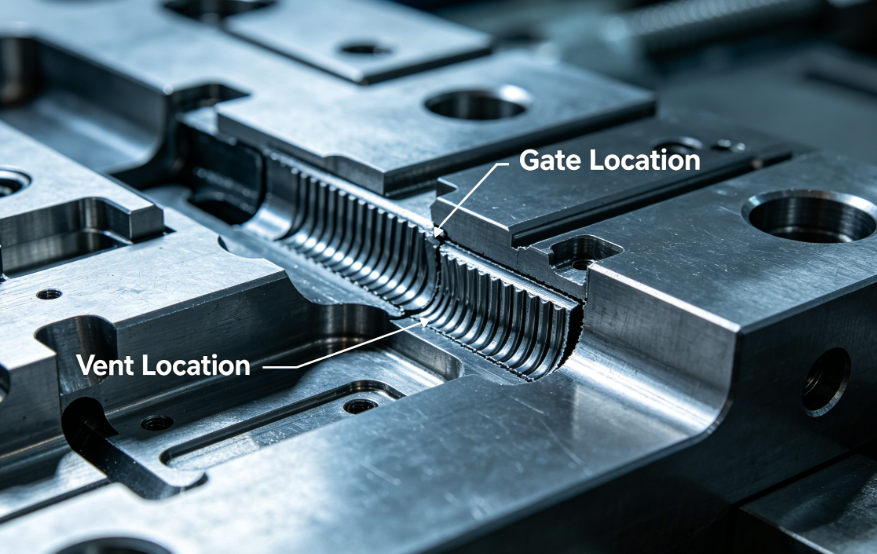
Kako izgleda: votlina kalupa ni popolnoma napolnjena; robovi delov manjkajo ali so zaobljeni.
Vzroki, povezani s plesnijo:
rešitve:
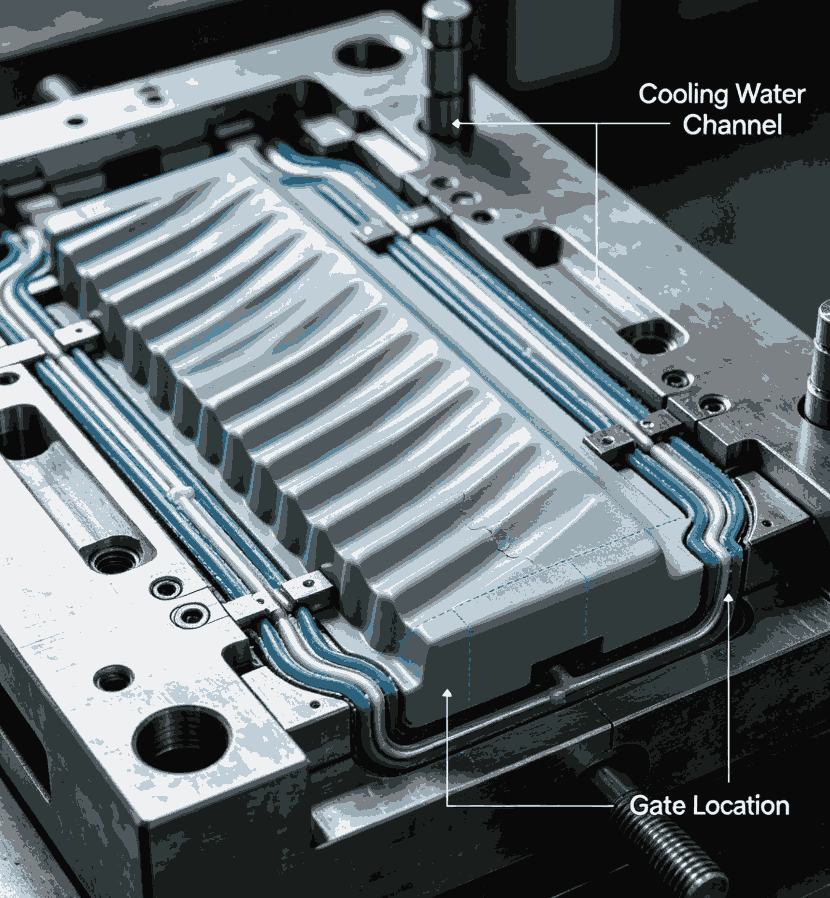
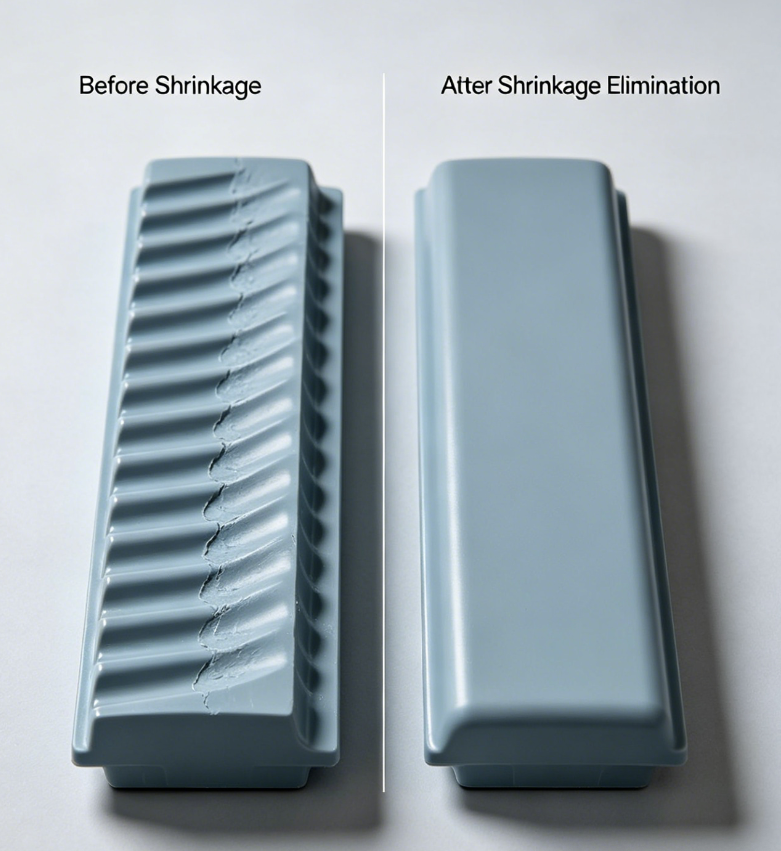
Kako izgleda: Površinske vdolbine, običajno nad debelimi rebri ali izboklinami.
Vzroki, povezani s plesnijo:
rešitve:

Kako je videti:Del je po izmetu zvit, upognjen ali neenakomeren.
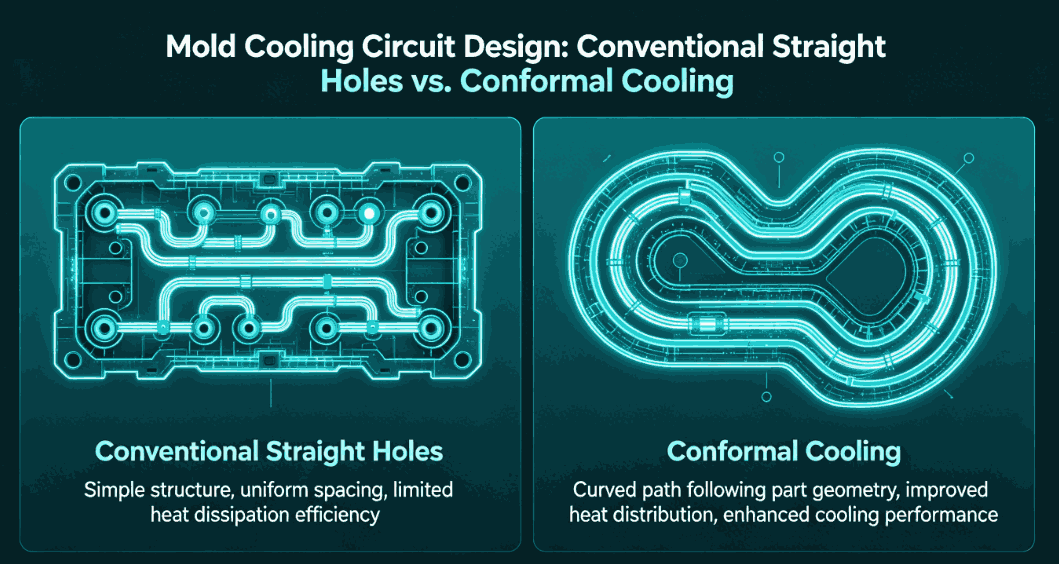
Vzroki, povezani s plesnijo:
rešitve:
Kako je videti:Rjave ali črne ožgane sledi, običajno na koncu toka ali v globokih rebrih.
Vzroki, povezani s plesnijo:
rešitve:
Kako je videti:Odvečno plastiko razredčite na ločevalni liniji, luknjah za ejektorske zatiče ali zapiralih drsnikov.
Vzroki, povezani s plesnijo:
rešitve:
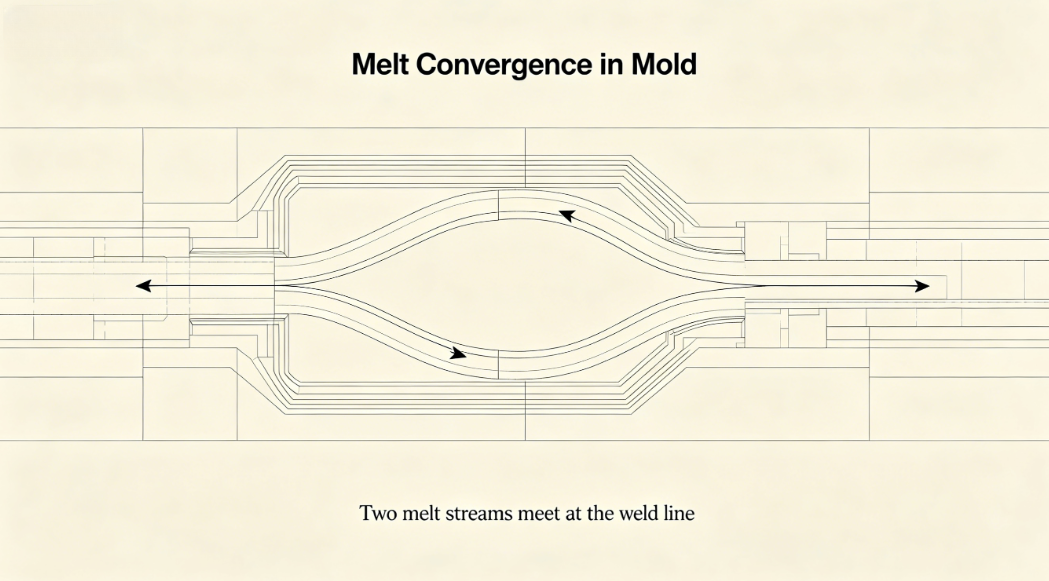
Kako je videti:Vidne črte, kjer se srečata dve fronti toka; pogosto spremlja šibkost.
Vzroki, povezani s plesnijo:
rešitve:
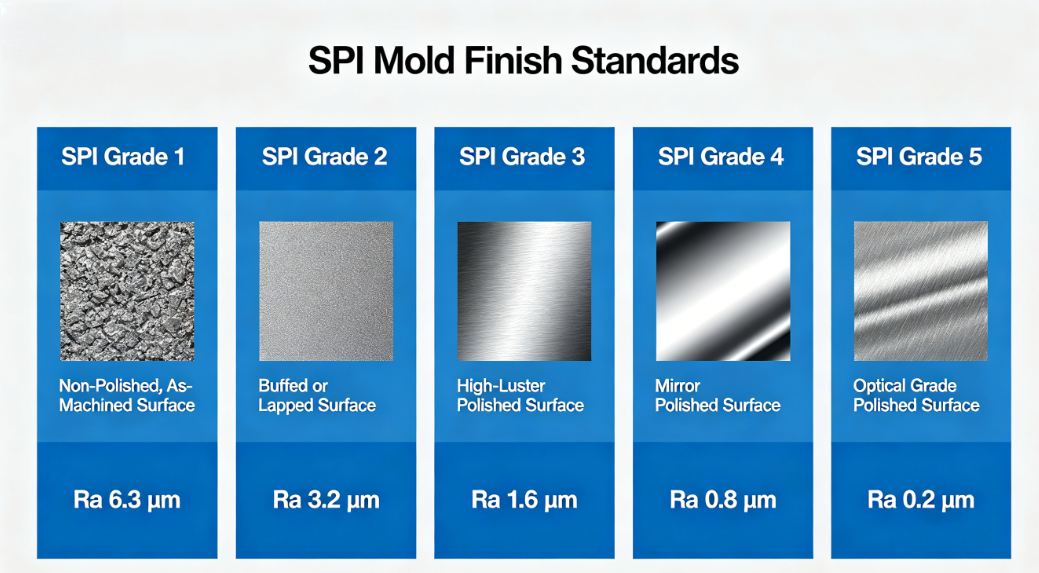
Kako izgledajo:Proge, valoviti vzorci ali motna področja na površini dela.
Vzroki, povezani s plesnijo:
rešitve:
Kako je videti:Dvignjene ali ugreznjene oznake, kjer se ejektorski zatiči dotikajo dela.
Vzroki, povezani s plesnijo:
rešitve:
Stranka, ki je izdelovala kalup za pero z 32 votlinami, je poročala o vztrajnem zvijanju in ugrezninah na območju pritrditve sponke. Po dveh tednih prilagajanja parametrov stroja brez izboljšav smo izvedli pregled kalupa.
Ugotovitve:
Sprejeti ukrepi:
Rezultati:
Zvitost zmanjšana za 80 %; odpravljene sledi umivalnika. Stopnja proizvodnih ostankov je padla z 12 % na 2 %.
Povezava med napakami pri brizganju in kalupom je neposredna in pogosto prevladujoča. Medtem ko lahko procesni parametri včasih nadomestijo manjše težave s plesnijo, je temeljna rešitev v dobri zasnovi kalupa – pravilno zapiranje, uravnoteženo hlajenje, ustrezno prezračevanje, robusten izmet in pravilni koti vleka.
Kot izdelovalec kalupov naša odgovornost presega dobavo kalupa, ki ustreza stroju. Oblikovati moramo kalupe, ki so prizanesljivi, robustni in optimizirani za določen material in geometrijo delov. Za brizgalne oblikovalce razumevanje teh vzrokov, povezanih s plesnijo, omogoča učinkovitejše odpravljanje težav in boljšo komunikacijo z dobavitelji kalupov.
Ko naletite na dolgotrajno okvaro, preden se dotaknete krmilnih elementov stroja, vprašajte: Ali je lahko vzrok plesen?
Telefon: +86-18957424655
Mobilni: +86-18957424655
E-naslov: sale@taizhoumold.com
Naslov:No.18 Shangxian Road, industrijska cona Beicheng, okrožje Huangyan, mesto Taizhou, provinca Zhejiang, Kitajska
Avtorske pravice © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Vse pravice pridržane.