SLEDI NAM:

Novice

Kalupi z velikimi votlinami in hitrimi pokrovi: kompresijsko vlivanje v primerjavi z brizganjem

2026-05-09 0 Pusti mi sporočilo

Uvod
Zamaški za steklenice so med plastičnimi izdelki z največjim obsegom na svetu. Ena sama blagovna znamka pijače ali vode lahko dnevno porabi milijone zamaškov. Da bi zadostili temu povpraševanju, so se tehnologije kalupov in procesov razvile za proizvodnjo pokrovčkov v ciklih manj kot 4 sekunde, z 48, 64 ali celo 96 votlinami na kalup. V tem prostoru tekmujeta dve prevladujoči tehnologiji: stiskanje in brizganje. Vsak ima svoje prednosti in njihovo razumevanje je ključnega pomena za vsakega izdelovalca kalupov ali oblikovalca, ki služi industriji zapiral.
Kot tehnik kalupov z desetletji izkušenj z visokokavitacijskimi embalažnimi kalupi vas bom popeljal skozi tehnične nianse obeh metod, nato pa se bom osredotočil na tehnologije brizganja, ki omogočajo visokohitrostno proizvodnjo pokrovčkov z velikimi votlinami – krmiljenje zapornega ventila z vročim kanalom, hitri izmet in optimizacija hlajenja – zaključno z realno 48-votlino. študija primera kalupa za pokrovčke.
1. Stiskanje v primerjavi z brizganjem za pokrovčke
Postopek stiskanja:
Vnaprej stehtano staljeno plastično plast (običajno PP ali HDPE) spustimo v odprto votlino kalupa. Kalup se zapre in stisne material v obliko kapice. Po kratkem času ohlajanja se pokrovček izvrže. Ta proces je kontinuiran in rotacijski: več kalupov na vrtiljaku se zaporedno odpira in zapira.
Postopek brizganja:
Staljena plastika se pod visokim pritiskom vbrizga v zaprto votlino kalupasistem vročega tekača. Po pakiranju in ohlajanju se kalup odpre in pokrovčki se izvržejo. Kalup ima lahko 32, 48, 64 ali več votlin.

Funkcija
Stiskanje
Brizganje
Čas cikla
2–4 sekunde (zelo hitro)
4–8 sekund (odvisno od kavitacije)
Kavitacija
Neomejeno (rotacijsko)
Omejeno s tonažo objemke stroja in velikostjo plošče
Fleksibilnost oblikovanja kapice
Omejeno (simetrične, preproste oblike)
Visoko (spodrezki, živi tečaji, obloge)
Konsistentnost teže
Odlično (±0,3%)
Dobro (±1 %) z nadzorom vrat ventila
Začetna naložba v orodje
Zelo visoko (rotacijska stiskalnica)
Nižje za zmerno kavitacijo
Materialni odpadki
Minimalno (brez tekača)
Pri vročem tekaču je lahko nič
Najboljša aplikacija
Preprosti pokrovčki za veliko količino vode/CSD
Kompleksni pokrovčki s podlogami, trakovi za zaščito pred vdorom

Razsodba:Za izjemno velike prostornine, zelo preproste pokrovčke (npr. 28 mm vodne pokrovčke) prevladuje stiskanje. Toda za večino pokrovčkov, ki zahtevajo natančnost, obroče za zaščito pred nedovoljenimi posegi, integracijo obloge ali kompleksno geometrijo, je prednostna izbira brizganje s kalupi z visoko kavitacijo.

2. Krmilni ventil z vročim tokom v kalupih s pokrovi

V kalupih za brizganje z visokokavitacijsko kapico je vroče tekoče sredstvo srce. Konvencionalna odprta vrata puščajo ostanke vrat, ki se lahko opraskajo ali puščajo. Zapornice ventilov so bistvenega pomena za večino pokrovčkov za pijače.

Kako delujejo ventilska vrata:

Pnevmatsko ali hidravlično aktiviran zatič se premakne naprej, da zapre vrata, potem ko je votlina napolnjena in pakirana. To čisto odreže talino in pusti minimalno sledi.

Ključne zahteve za kalupe z visoko kavitacijo:


  • Zaporedno zapiranje ventilov:Pri kalupih z 48 votlinami ali več hkratno odpiranje vseh vrat povzroči neuravnoteženo polnjenje zaradi porazdelitve tlaka v kolektorju. Zaporedno odpiranje (po conah) uravnava pretok in zmanjšuje skoke tlaka.
  • Dizajn konice zatiča:Geometrija konice zatiča ventila (ravna, stožčasta ali sferična) vpliva na velikost zaporne oznake in zanesljivost tesnjenja. Za pokrovčke za gazirane brezalkoholne pijače (CSD), ki morajo vzdrževati pritisk, so ključnega pomena popolnoma zaprta vrata.
  • Odpornost proti obrabi:Ventilski zatiči in puše doživijo milijone ciklov. Izdelani morajo biti iz materialov, odpornih proti obrabi (npr. nerjavno jeklo, prevlečeno z volframovim karbidom) in imeti natančno razdaljo (0,01–0,02 mm).
  • Tnadzor temperature:Vsaka šoba mora imeti neodvisen termočlen in grelec, da se prepreči zmrzovanje ali degradacija taline.

Namig: pri pokrovčkih z notranjimi oblogami (npr. obloge za kisikove pregrade za pokrovčke za sok) so zapornice ventilov pogosto nameščene znotraj votline pokrovčka (podvrata), da skrijejo ostanke.

3. Visokohitrostni izmet: mehanski proti pnevmatskemu

V 4-sekundnem ciklu mora biti izmet bliskovito hiter in popolnoma zanesljiv. Pri kalupih za pokrovčke se uporabljata dve glavni metodi:

Mehanski izmet (striper plošča):

Jedro obdaja vzmetna plošča za odstranjevanje. Ko se kalup odpre, se plošča za odstranjevanje potisne naprej glede na jedro in sname pokrov. To je preprosto in robustno, vendar povratni hod doda delček sekunde.

Pnevmatski izmet (zračni udar):

Stisnjen zrak (3–6 barov) se usmeri skozi jedro in odpihne pokrov. To je izjemno hitro in nežno, vendar zahteva popolno tesnjenje jedra in je lahko hrupno.

Tipična praksa za kalupe z visoko kavitacijo:

Kombinirajte kratek premik plošče za odstranjevanje (2–3 mm), da dvignete pokrovček z jedra, čemur sledi zračni sunek, da ga potisnete stran. Snemalna plošča zagotavlja, da je pokrovček enakomerno odlomljen od jedra, medtem ko zrak dokonča izmet, ne da bi se dotaknil tesnilne površine pokrovčka.

Čas izmeta:Izmetni hod se mora zgoditi, ko je kalup popolnoma odprt, da se prepreči trčenje s fiksno polovico. Napredni kalupi uporabljajo odmične ali servo gnane plošče za odstranjevanje za natančen čas.

4. Optimizacija hlajenja za kalupe za pokrovčke

Hlajenje porabi 60–80 % časa cikla. Pri kalupih z visoko kavitacijo je učinkovito hlajenje ključno za doseganje ciklov pod 5 sekundami.

Hlajenje jedra:Zatič jedra je običajno najbolj vroč del. Tradicionalni ravni hladilni kanali v jedru so neučinkoviti.

Boljše metode vključujejo:Mehurčki (vrtljivi cevni vložki): Hladilno sredstvo teče po majhni cevi do dna jedra in se vrača skozi obroč, pri čemer odvaja toploto.

Spiralni hladilni vložki:Spiralni utor je strojno vdelan v vložek jedra, kar ustvarja spiralno pretočno pot za največji kontakt s površino.

Konformno hlajenje (3D natisnjeni vložki): Za kompleksna jedra lahko aditivno izdelani vložki s konformnimi kanali skrajšajo čas hlajenja za 30–40 %.

Hlajenje votline:Polovica votline potrebuje tudi agresivno hlajenje. Uporabite mehurčke ali ravne kanale čim bližje površini kaviteta (razdalja 1,5–2,5 mm).

Pretok hladilne tekočine:Zagotovite turbulentni tok (Reynoldsovo število > 5000) v vseh kanalih. Izračunajte padec tlaka; kalup z 48 votlinami lahko zahteva več vzporednih hladilnih krogov, da ohrani visok pretok.

Ločitev hladilnega kroga:Pri visokih kapah (npr. športnih kapah) lahko ločena vezja za zgornji in spodnji del jedra odpravijo ovalnost.


5. Študija primera: Kalup za gazirane brezalkoholne pijače s 48 vdolbinami

Izziv:Večje podjetje za proizvodnjo pijač je potrebovalo kalup za 28 mm pokrovčke PCO 1881 CSD (gazirane brezalkoholne pijače). Ciljni cikel: 4,2 sekunde. Letna količina: 80 milijonov kap. Material: PP + 5% antistatik.

Oblikovalski pristop:


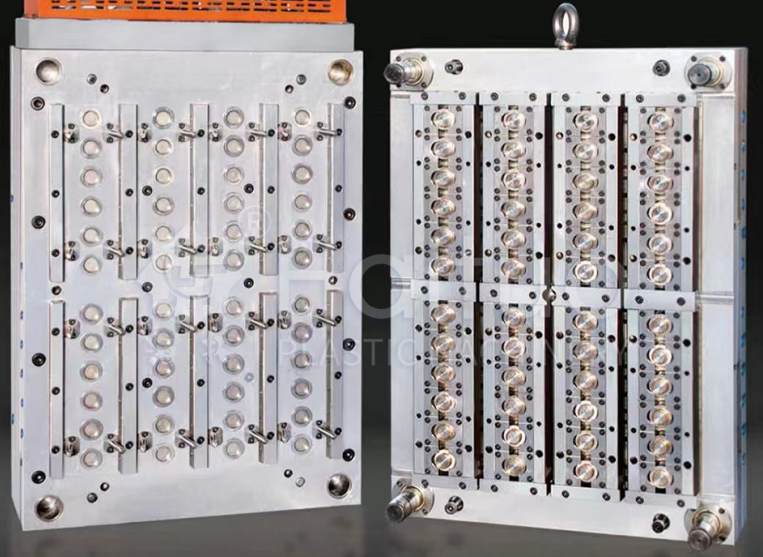
  • Kavitacija:48 votlin, urejenih v postavitvi 6×8. Osnova kalupa: jeklo visoke trdnosti (1.2738) s podpornimi stebri pod vsako votlino, da se prepreči upogibanje plošče.
  • Hot runner:48 šob ventila, zaporedje odpiranja po conah (3 cone s 16 votlinami). Pretočni kanali razdelilnika računalniško uravnoteženi znotraj 2 % odstopanja.
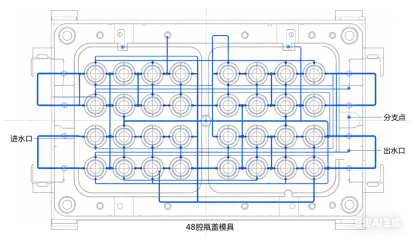
  • Hlajenje:Jedrni zatiči so uporabljali spiralne hladilne vložke (bakrova zlitina) za hitro odvajanje toplote. Uporabljeni mehurčki na strani votline. Vsaka votlina je imela svoj neodvisen hladilni krog, ki je zagotavljal enotnost.
  • Izmet:Snemalna plošča z začetnim hodom 0,5 mm + časovno nastavljen zračni pih (4 bari). Povratne vzmeti ejektorja, zasnovane za 5 milijonov ciklov.
  • Materiali:Jedrni zatiči: H13 nitriran na površinsko trdoto 65 HRC; Vložki za vdolbine: nerjaveče jeklo S136 za odpornost proti koroziji zaradi karboniziranega plina.


Rezultati po poskusu:

  • Dosežen čas cikla:4,0 sekunde (boljši od cilja)
  • Sprememba teže kapice:±0,2 %
  • Ostanki vrat:manj kot 0,05 mm, brez puščanja pri tlačnem preizkusu (pokrov drži 4 bar CO₂)
  • Čas hlajenja:1,9 sekunde (45 % celotnega cikla) ​​Kalup je proizvedel 5 milijonov pokrovčkov pred prvim načrtovanim preventivnim vzdrževanjem

Pridobljena spoznanja:Ključna je bila kombinacija spiralnega hlajenja v jedrih in sekvenčnega ventila. Stranka je kasneje naročila še en enak kalup in oba sta delovala drug ob drugem na dveh strojih, ki skupaj proizvedeta 2500 pokrovčkov na minuto.

6. Premisleki glede vzdrževanja kalupov z visoko kavitacijo

Kalupi z visoko kavitacijo, ki delujejo pri visokih hitrostih, zahtevajo natančno vzdrževanje:

  • Čiščenje zatiča ventila:Vsakih 500.000 ciklov je treba ventilske zatiče in puše očistiti ogljikovih usedlin. Uporabite mehko medeninasto krtačo in topilo.
  • Odstranjevanje vodnega kamna iz hladilnega kanala:Kopičenje vodnega kamna zmanjša učinkovitost hlajenja. Izvedite kemično odstranjevanje vodnega kamna vsakih 1 milijon ciklov.
  • Mazanje ejektorskega sistema:Vodila plošče za odstranjevanje in zračni ventili potrebujejo redno mazanje in menjavo tesnil.
  • Preverjanje vročega grelnika:Izmerite upornost vsakega grelnika pri vsakem potegu kalupa.
  • Preventivni urnik:Po 3 milijonih ciklih zamenjajte vse obrabljive dele (zatiči ventilov, puše, vzmeti).

Zaključek

Kalupi z velikimi votlinami in hitrimi pokrovi so inženirski čudeži, ki premikajo meje brizganja. Ali boste izbrali stiskanje ali vbrizgavanje, je odvisno od vaše prostornine, kompleksnosti zgornje meje in naložbene zmogljivosti. Pri brizganih pokrovčkih je uspeh v treh stebrih:

  • Vroči kanali zapornih ventilovs sekvenčnim krmiljenjem in materiali, odpornimi proti obrabi.
  • Visokohitrostni izmetki združuje odstranjevalno ploščo in zračno pihanje.
  • Optimizirano hlajenjez uporabo mehurčkov, spiralnih vstavkov ali konformnih modelov.

Ohišje kalupa s pokrovčkom CSD z 48 votlinami dokazuje, da se lahko z ustrezno zasnovo in natančno izdelavo brizganje po hitrosti kosa s stiskanjem, hkrati pa ponuja veliko večjo prilagodljivost oblikovanja.

Kot izdelovalec kalupov bo obvladovanje teh tehnologij odprlo vrata na trg velikih količin zapiral, ki je eden najzahtevnejših, a nagrajujočih segmentov naše industrije.

Povezane novice
Pusti mi sporočilo
X
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov. Politika zasebnosti
ZavrniSprejmi