SLEDI NAM:

Novice

Tehnologija kalupov za tankostensko embalažo: izzivi in ​​rešitve za hitro, stabilno in natančno oblikovanje

2026-04-30 0 Pusti mi sporočilo

Uvod

       Embalaža s tankimi stenami – kozarčki za jogurt, kozarci za margarino, posode za delikatese in pokrovi s tankimi stenami – predstavlja enega najzahtevnejših segmentov industrije brizganja. Debeline delnih sten se običajno gibljejo od 0,25 mm do 1,0 mm, pri čemer razmerje med dolžino in debelino pretoka pogosto presega 200:1. Časi ciklov se merijo v sekundah (običajno 3–8 sekund), letni obseg proizvodnje pa pogosto presega 10 milijonov delov na kalup.

        Kot izkušen tehnik kalupov, specializiran za kalupe za pakiranje z visoko kavitacijo, sem videl, kako lahko majhne napake v oblikovanju postanejo katastrofalne pri tankostenskem modeliranju. Neuravnoteženost vrat v višini 5 % lahko pomeni, da so nekatere votline preveč zapolnjene, druge pa kratke. Varianca hlajenja 5 °C lahko povzroči zvijanje, zaradi česar so deli neuporabni pri 1000 delih na uro.

        Ta artcle se osredotoča na ključne tehnične vidike načrtovanja in izdelave visoko zmogljivih kalupov za tankostensko embalažo. Ne glede na to, ali oblikujete tankostenske posode, pokrove ali skodelice, vam bo razumevanje teh načel pomagalodosežete hitrejše cikle, boljšo kakovost delov in daljšo življenjsko dobo kalupa.

1. Izbira materiala za tankostenske kalupe

       Tankostensko oblikovanje izpostavlja kalupe ekstremnim pogojem: zelo visokim tlakom vbrizgavanja (do 2000 barov), hitrim ciklom segrevanja in ohlajanja ter hitremu toku taline.

       Priporočena kalupna jekla:

Steel Grade
Trdota
Ključne lastnosti
Tipična uporaba
H13 / 1,2344 / SKD61
48–52 HRC
Visoka žilavost, gdobra toplotna odpornost proti utrujenosti
Jedrne in votline plošče, splošni tankostenski kalupi
Nerjaveče 1.2316 / S136
48–52 HRC
Odpornost proti koroziji za aplikacije v stiku s hrano
Embalaža za kisle ali mokre izdelke
DC53
58–62 HRC
Vrhunska odpornost proti obrabi za visoko polnjene materiale
Kalupi z visoko kavitacijo, ki obdelujejo PP z >30 % polnil

       Ključni premislek: Za izjemno visoko kavitacijo (npr. 64 ali 96 votlin) mora biti sama osnova kalupa izdelana iz jekla visoke trdnosti (npr. predhodno utrjeno P20 ali 1.2738), da prenese tlak vbrizgavanja brez upogibanja plošče.


2. Zasnova sistema vročih kanalov

       Vroče tekoče kolo je srce vsakega kalupa za tankostensko embalažo. Talino mora dovajati v vsako votlino hkrati s popolnim ravnovesjem, minimalnim padcem tlaka in natančnim nadzorom temperature.

       Kritični elementi oblikovanja:

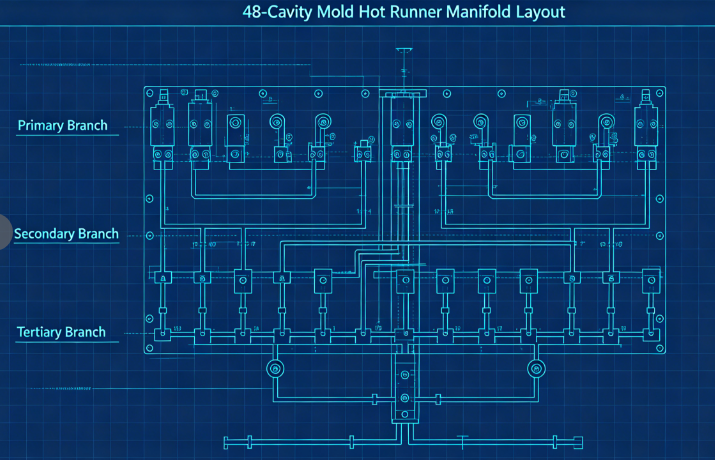
        a) Uravnoteženi pretočni kanali: Za kalupe z več votlinami (običajno 32, 48, 64 ali 96 votlin) je naravno uravnoteženje nujno. To pomeni, da ima vsaka votlina popolnoma enako dolžino pretoka. Tipična postavitev uporablja primarni razdelilnik, sekundarne razdelilnike in terciarne veje, vse strojno obdelane na enake dimenzije.

        b) Vrsta in lokacija vrat: Za posode s tankimi stenami so najpogostejši tipi vrat: robna vrata (za dele z ravno stransko steno) ventilska vrata (za diafragme ali neposredno zapiranje v dno) podmorska vrata (za čist del brez ostankov vrat) vrata morajo biti pravilno dimenzionirana – premajhna in strižno segrevanje povzroči degradacijo; prevelika in ostanki vrat postanejo nesprejemljivi. Običajne mere vrat za skodelice s tanko steno so v premeru od 0,8 mm do 1,5 mm.

        c) Toplotno ravnovesje: Vsaka šoba mora imeti neodvisen nadzor temperature. Kanale razdelilnika je treba enakomerno segrevati (z uporabo dvoconskih ali triconskih grelnikov), da se izognete vročim točkam ali hladnim polžem.

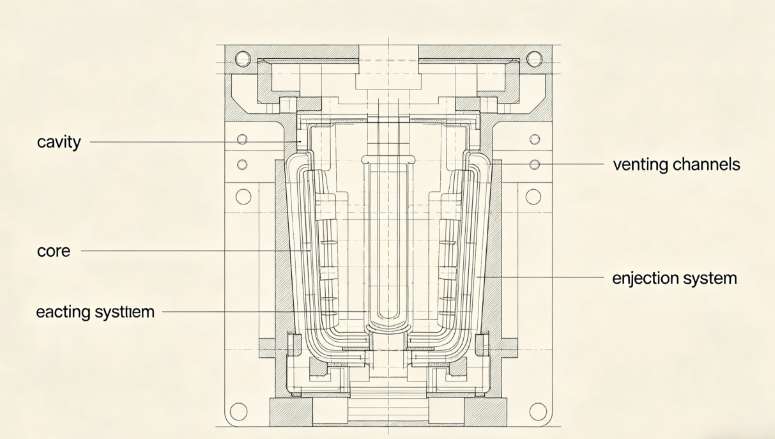
3. Zasnova votline in jedra

       Tankostenski deli zahtevajo izjemno natančne dimenzije votline in jedra, da se doseže dosledna debelina stene.

       Ključni premisleki:

        a) Porazdelitev debeline stene: Ohranite enakomerno debelino stene znotraj ±0,02 mm. Spremembe debeline povzročajo diferencialno hlajenje in zvijanje. Uporabite analizo toka kalupa za optimizacijo zasnove pred rezanjem jekla.

        b) Odzračevanje: tankostensko oblikovanje uporablja visokohitrostno brizganje (pogosto 200–500 mm/s). Zrak, ujet v votlini, mora takoj uiti. Priporočene globine zračnikov: 0,02–0,03 mm za PP0,01–0,02 mm za PS ali PET

Odprtine je treba namestiti na zadnjo točko za polnjenje, vzdolž ločilne črte in okoli ejektorskih zatičev.c) Kot ugreza: Za tankostenske dele se priporoča najmanjši ugrez 1° na stran (1,5–2° za globlje posode). Nezadosten vlek povzroča praske, vakuumsko zaporo in težave z izmetom.

        d) Površinska obdelava: votline za prozorne ali sijoče dele zahtevajo SPI A-1 (zrcalno) obdelavo; za neprozorne posode za mlečne izdelke zadostuje SPI B-1 (600 zrnc).

4. Zasnova hladilnega sistema

        Hlajenje prevladuje v času cikla pri oblikovanju tankih sten – običajno predstavlja 60–80 % celotnega cikla. Učinkovito hlajenje je ključ do visoke produktivnosti.

       Načela oblikovanja:

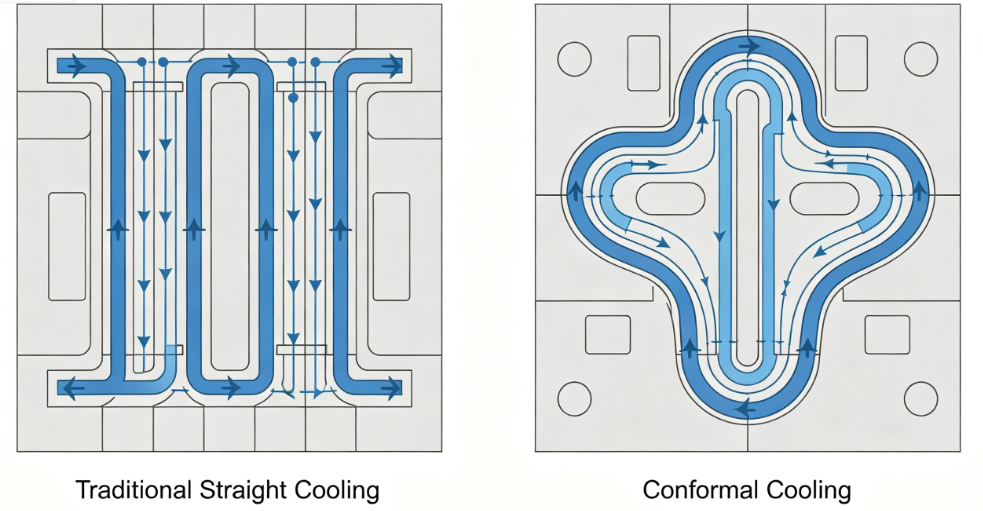
        a) Konformno hlajenje: Tradicionalni ravno izvrtani hladilni kanali so pogosto predaleč od površine votline. Konformni hladilni kanali – ki sledijo konturi dela – lahko skrajšajo čas hlajenja za 30–50 %. Običajno so ustvarjeni s 3D tiskanjem ali CNC obdelavo ploščic z ukrivljenimi kanali.

        b) Parametri hladilnega kanala:

  • Premer: 8–12 mm
  • Oddaljenost od površine votline: 1,5–2,0-kratnik premera kanala
  • Razmik med kanali: 3–4-kratni premer kanala
  • Pretok hladilne tekočine: turbulentni tok (Reynoldsovo število >5000)

        c) Visoko učinkovito hlajenje: uporabite mehurčke ali lopute v jedru, kjer je prostor omejen. Za visoka jedra namestite spiralne hladilne vložke ali toplotne cevi.

        d) Ločevanje hladilnega tokokroga: neodvisni tokokrogi za votline in jedrne plošče omogočajo različne pretoke in temperature za optimizacijo sproščanja delov in zmanjšanje zvijanja.

5. Izmetni sistem

       Tankostenski deli imajo nizko togost in se med izmetom zlahka deformirajo. Izmetni sistem mora biti nežen, a zanesljiv.

       Priporočila za oblikovanje:

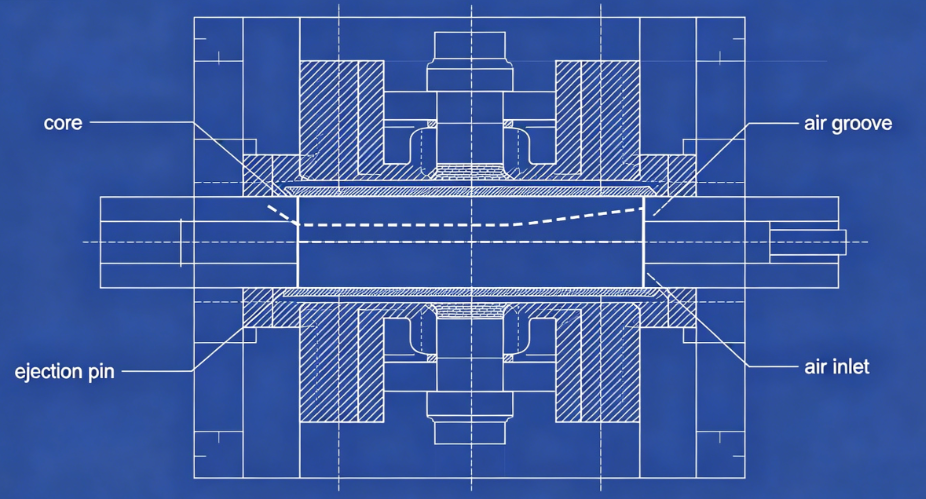
       a) Izmet zraka: Za številne tankostenske posode (zlasti skodelice) je izmet s pomočjo zraka idealen. Stisnjen zrak (2–4 bare) se dovaja med jedro in del skozi mikro-žlebove ali porozne vložke, ki plavajo del iz jedra.

       b) Snemalna plošča: Za dele s spodrezki ali globokimi stranskimi stenami zagotavlja mehanska snemalna plošča enakomerno izmetno silo po celotnem obodu dela.

       c) Izmetne zatiče: Ko se zatičem ni mogoče izogniti, uporabite veliko zatičev majhnega premera (2–3 mm), nameščenih na rebra ali skrite površine. Izogibajte se velikim žebljičkom, ki puščajo vidne sledi.

       d) Čas: Zaporedje izmeta se mora začeti šele, ko se del dovolj ohladi, da se prepreči deformacija. Po odprtju kalupa uporabite kratko zakasnitev ohlajanja.

6. Premisleki glede obdelave

       Tudi najboljši kalup ne more proizvesti dobrih delov brez ustreznih nastavitev postopka. Ključni parametri za tankostensko oblikovanje:

Parameter
Tipičen obseg
Opombe
Hitrost vbrizgavanja
200–500 mm/s
Visoka hitrost zapolni tanke dele pred zamrzovanjem
Tlak vbrizgavanja
1.200–2.000 barov
Potreben za premagovanje upora pretoka
Temperatura taljenja
190–240 °C (PP), 230–280 °C (PS)
Optimizirajte za viskoznost
Temperatura plesni
10–25 °C (hladni sistem) ali 30–60 °C (vroč kanal)
Uravnoteženo hlajenje
Povratni pritisk
5–15 barov
Za plastično konsistenco
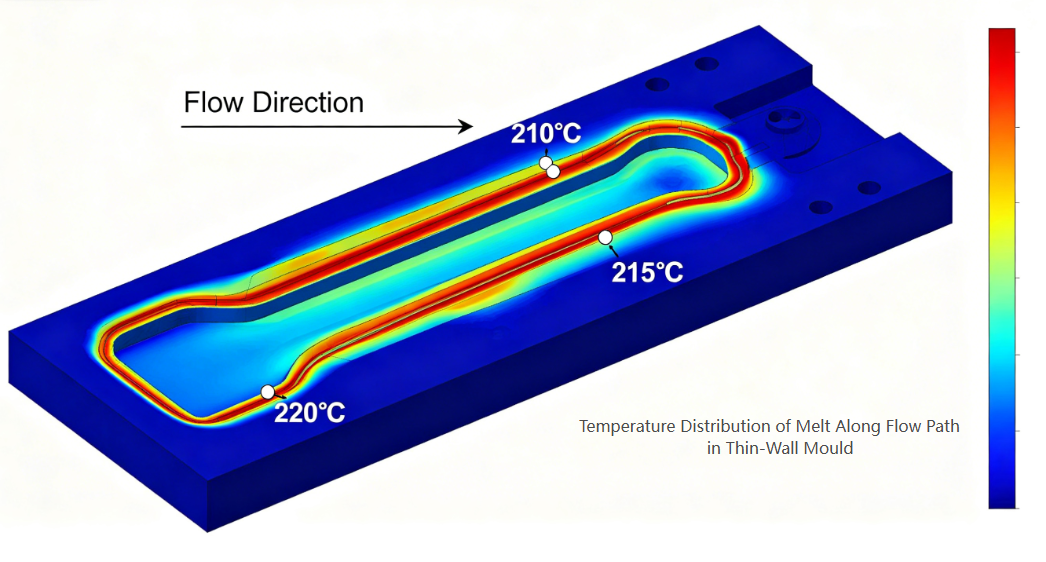
        Pomembno: Tankostensko oblikovanje pogosto uporablja visoke strižne stopnje, ki povzročajo znatno strižno segrevanje. Dejanska temperatura taline na vratih je lahko 20–40 °C višja od nastavljene temperature soda. Upoštevajte to pri izbiri materialov za kalupe in zasnove vrat.


7. Pogoste napake in ublažitev

Napaka
Vzrok, povezan s plesnijo
rešitev
Kratki posnetki
Nezadostno prezračevanje ali premajhna vrata
Dodajte zračnike na končnih točkah pretoka; povečati vrata
Warpage
Neenakomerno hlajenje ali neuravnoteženo polnjenje
Izboljšajte enakomernost hlajenja; ravnotežni tekači
Oznake pomivalnega korita
Slaba lokacija vrat ali nezadostna embalaža
Prestavite vrata na debeli del; dodajte čas pakiranja
Ostanki vrat so previsoki
Nepravilna zasnova vrat
Preklopite na vrata ventila ali vrata podmornice
Lepljenje na jedro
Nezadosten vlek ali okvara izmeta zraka
Povečajte osnutek; kanali za čisti zrak
Oznake opeklin
Neustrezno prezračevanje
Poglobite odprtine v mejah materiala

Študija primera: kalup za jogurtovo skodelico z 48 votlinami

        CHallenge: Stranka je zahtevala model z 48 votlinami za 150 ml skodelice za jogurt (PP, debelina stene 0,45 mm, 4-sekundni cikel, letnozahteva 20 milijonov delov).

        Sprejeti ukrepi:

  • Uporabljen H13 (1,2344) ESR za priblvosti in jedra za odpornost proti toplotni utrujenosti.
  • Zasnova popolnoma uravnoteženega vročega kanala z 48 votlinami in zapornimi ventili.
  • Uporabljeni konformni hladilni kanali v obeh votlih in jedrnih ploščah (aditivno izdelani vložki).
  • Dodan sistem za izmet zraka z 0,02 mm zračnimi utori na jedrih.
  • Uporabljena analiza pretoka plesni za optimizacijo lokacij vrat in prezračevanja.

        Rezultati:

  • Adoseženo dosledno polnjenje (±2 % variacije teže med votlinami)
  • Čas hlajenja se je zmanjšal z 2,8 s na 1,6 s (celoten cikel3,9s)
  • Stopnja napak <0,3 %
  • Kalup je proizvedel več kot 30 milijonov delov wni večjega vzdrževanja
Zaključek

       Tehnologija kalupov za tankostensko embalažo predstavlja vrhunec inženiringa kalupov za brizganje. Zahteve visoke kavitacije, podsekundnih ciklov in proizvodnje brez napak potisnejo vse vidike oblikovanja kalupov do meje. Uspešni tankostenski kalupi zahtevajo:

Natančnost pri obdelavi votline/jedra (±0,01 mm)

Bnastavek v pretočnih kanalih vročih kanalov

Učinkovitost pri konformnem hlajenju

Zanesljivost izmetnih sistemov

Razumevanje obnašanja materiala in dinamike procesa

       Fali izdelovalcem kalupov, ki so pripravljeni vlagati v napredna oblikovalska orodja in natančno proizvodnjo, sektor tankostenske embalaže ponuja izjemne priložnosti – tako v smislu tehničnih izzivov kot poslovne rasti.

Povezane novice
Pusti mi sporočilo
X
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov. Politika zasebnosti
ZavrniSprejmi